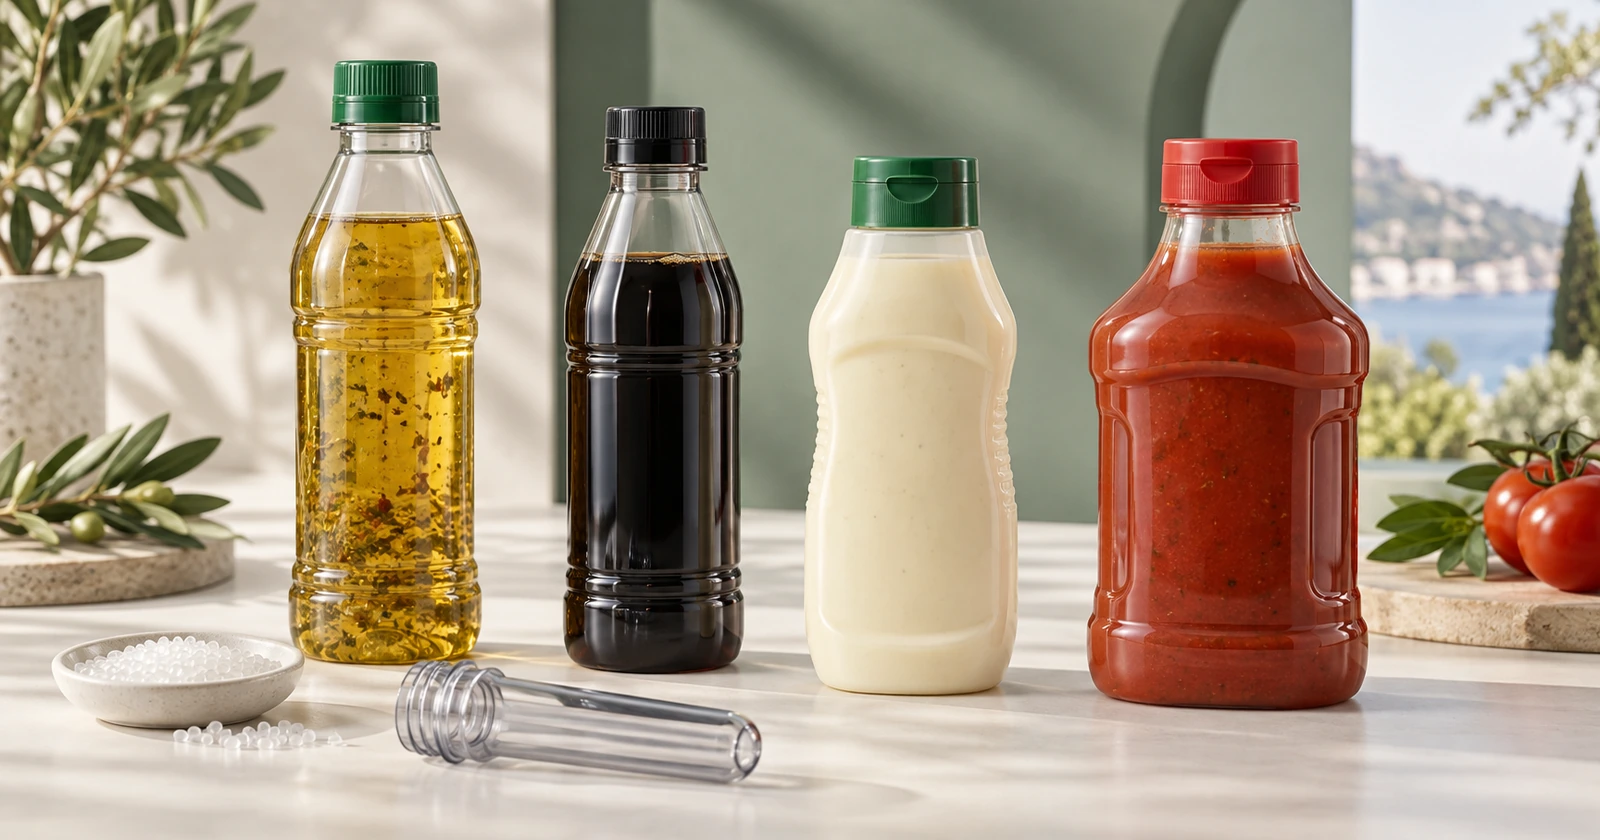
No existe un plástico universalmente mejor para todas las salsas. PET o rPET suelen ser buenos puntos de partida cuando la transparencia y la presentación en el lineal son prioritarias y el proceso térmico es compatible. PEAD o PEBD resultan interesantes cuando se busca resistencia a los golpes o un cuerpo exprimible. El PP puede aportar margen térmico en determinados diseños. La decisión final depende de la receta, el ciclo de llenado, el cierre, la distribución y la vida útil que deba demostrar el envase completo.
Una vinagreta con hierbas que debe verse en el lineal, una mayonesa refrigerada que se sirve apretando la botella y una salsa de tomate que se envasa en caliente no plantean el mismo problema. Aunque todas puedan venderse como «salsa», cambian la exposición al oxígeno y a la luz, la interacción con grasas y aromas, el esfuerzo de dosificación y el comportamiento del envase durante el enfriamiento.
Por eso conviene usar las siglas PET, rPET, HDPE o PP como una primera criba, no como una aprobación de compra. En España es habitual hablar de PEAD para el polietileno de alta densidad y de PEBD para el polietileno de baja densidad; en fichas internacionales aparecerán como HDPE y LDPE. El artículo utiliza ambas denominaciones para que las ofertas puedan compararse sin confundir materiales.
Respuesta rápida: qué material conviene estudiar primero
| Necesidad del proyecto | Material que conviene evaluar | Ventaja de partida | Riesgo principal | Comprobación necesaria |
|---|---|---|---|---|
| Mostrar color, semillas o textura | PET o rPET | Transparencia y rigidez visual | Luz, temperatura y variación del rPET | Especificación de la botella, ciclo de llenado y estabilidad de la salsa |
| Botella resistente para uso frecuente | PEAD (HDPE) | Tenacidad y resistencia al impacto | Opacidad y esfuerzo de compresión | Caída, estanqueidad, deformación y dosificación |
| Envase muy exprimible | PEBD (LDPE) o diseño flexible específico | Menor esfuerzo manual | Estabilidad, permeación y recuperación | Pruebas llena, a media carga y casi vacía |
| Llenado a temperatura elevada | PP o PET heat-set diseñado para ese uso | Mayor margen térmico potencial | Deformación, vacío y sellado | Ciclo completo de llenado, taponado y enfriamiento |
| Salsa sensible a la oxidación | PET, estructura barrera u otra solución validada | Mejor punto de partida frente al oxígeno que un PE monocapa corriente | El tapón y el oxígeno inicial pueden dominar | OTR del envase completo y estudio de conservación |
| Objetivo de contenido reciclado | rPET con origen y proceso documentados | Incorporación de material reciclado con transparencia posible | Color, suministro, procesabilidad y alcance alimentario | Porcentaje, trazabilidad, proceso autorizado y declaración aplicable |
La tabla no sustituye la ficha técnica. Una botella de PET convencional y otra de PET preparada para llenado en caliente pueden compartir sigla y comportarse de forma muy distinta. Lo mismo ocurre entre dos botellas de PEAD con pesos, geometrías y distribuciones de pared diferentes.
Antes del plástico, defina la salsa y el proceso
Elegir solo por pH conduce a respuestas incompletas. Una salsa ácida puede contener aceite, aromas cítricos, ajo, alcohol, sal o partículas; cada elemento cambia las preguntas de compatibilidad, conservación y dosificación. El pH también se utiliza para asignar condiciones de ensayo: el Reglamento (UE) n.º 10/2011 contempla el ácido acético al 3 % como simulante B y lo relaciona con alimentos de pH inferior a 4,5. Eso no significa que el simulante ni el valor de pH elijan automáticamente el polímero.
Antes de comparar catálogos, prepare este brief:
- tipo de salsa y uso previsto: vinagreta, mayonesa, kétchup, salsa picante, soja, barbacoa, aliño u otra receta;
- pH aproximado, presencia de grasas, alcohol, sal, aceites esenciales y aromas intensos;
- viscosidad con su temperatura y método de medida, si se dispone de ellos;
- tamaño máximo de semillas, fibras, hierbas o trozos;
- sensibilidad conocida al oxígeno, a la humedad o a la luz;
- temperatura real al entrar en la botella, tiempo antes del taponado y perfil de enfriamiento;
- pasteurización, inversión, ducha de enfriamiento, esterilización u otro tratamiento posterior;
- posición de almacenamiento, canal de venta y vida útil objetivo;
- capacidad útil, espacio de cabeza, tipo de cierre y forma de servicio.
No hace falta entregar la fórmula confidencial completa en el primer contacto. Una descripción funcional, un vídeo de vertido y una muestra representativa permiten descartar combinaciones manifiestamente inadecuadas. La información sensible puede gestionarse después dentro del procedimiento comercial acordado.
PET: transparencia útil, pero no una temperatura universal
El PET ofrece una apariencia clara y brillante que permite mostrar el color, las hierbas y la separación natural de algunos aliños. Esa visibilidad puede aportar valor en el lineal español, sobre todo en vinagretas, aceites condimentados y salsas fluidas cuya textura forma parte de la promesa del producto. También suele presentar una barrera al oxígeno superior a la de un PEAD monocapa corriente, aunque esa comparación cambia con el espesor, la orientación, la geometría y las condiciones de medida.
La limitación más frecuente es térmica. Una ficha de resina no autoriza por sí sola una botella para llenado en caliente. El PET convencional, el PET heat-set y una geometría preparada para absorber el vacío no son equivalentes. Deben definirse la temperatura en la llenadora, el tiempo de contacto, el nivel de llenado, el momento del taponado, la posible inversión y el enfriamiento. Una botella puede salir recta de la máquina y hundirse varios minutos después cuando se contrae el producto.
La transparencia tampoco siempre beneficia a la conservación. Pigmentos, aceites y aromas pueden ser sensibles a la iluminación del comercio. En esos casos hay que estudiar coloración, etiqueta, manga u otra protección, sin confundir barrera a la luz con barrera al oxígeno.
Para una vinagreta fría y visualmente atractiva, las botellas transparentes para vinagreta pueden servir como referencia de forma y vertido. La fotografía de un formato no demuestra su resina, su porcentaje reciclado ni su temperatura admisible: esos datos deben quedar escritos en la oferta y en la muestra aprobada.
rPET: contenido reciclado con más preguntas documentales
El rPET es PET reciclado. La letra «r» describe el origen de una parte o de toda la materia, pero no convierte automáticamente cualquier botella de PET en una referencia de rPET alimentario. El comprador debe conocer el porcentaje previsto, el origen del material, el proceso de reciclado, el grado utilizado, la constancia de suministro y las condiciones para las que se presenta la documentación.
En contacto alimentario, la cuestión no se resuelve con una declaración comercial de sostenibilidad. La guía de AESAN sobre plásticos reciclados para contacto con alimentos explica la importancia de la selección del material de entrada, la descontaminación y el marco del Reglamento (UE) 2022/1616. Para un proyecto concreto conviene pedir la identificación del proceso y la trazabilidad que correspondan a la resina propuesta.
El rPET puede conservar una transparencia elevada, pero el tono y la variación entre lotes deben aceptarse mediante límites definidos, no mediante la frase «igual que PET virgen». El porcentaje reciclado también puede exigir ajustes de proceso o de diseño. Ninguna reducción de huella de carbono debe presentarse como universal sin comparar alternativas mediante una evaluación aplicable al envase, al transporte y al mercado estudiados.
Una preselección responsable de rPET debe incluir:
- porcentaje nominal y tolerancia;
- referencia del grado y uso alimentario declarado;
- proceso de reciclado y documentación disponible;
- color, puntos negros u otros criterios visuales aceptables;
- propiedades que el transformador controlará;
- identificación de botella, tapón y demás componentes;
- gestión de cambios y trazabilidad de lotes.
PEAD y PEBD: no son la misma botella squeeze
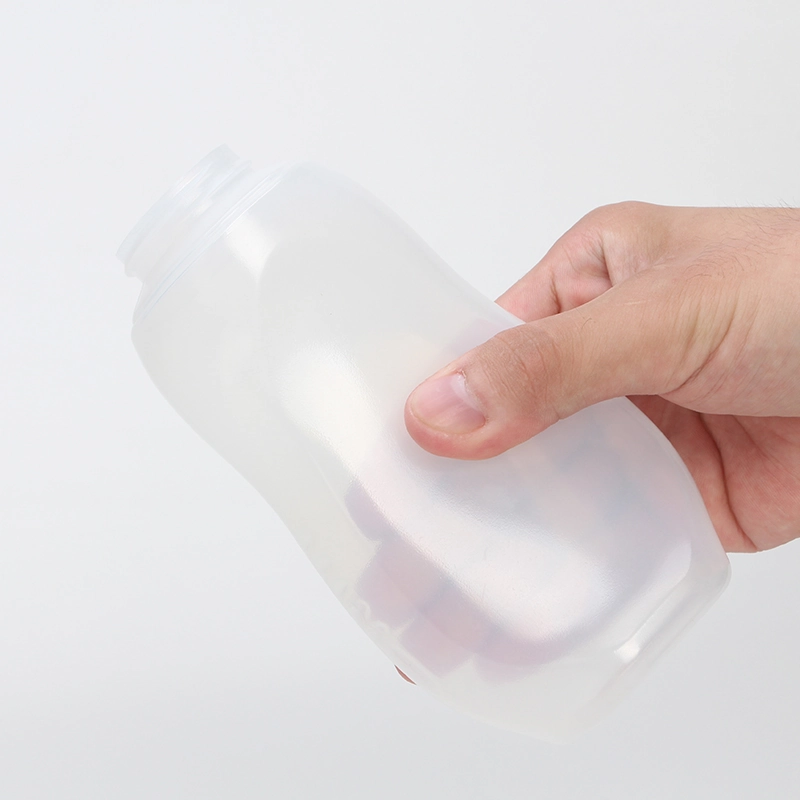
El PEAD (HDPE) es resistente, tenaz y habitual en botellas translúcidas, naturales, blancas o coloreadas. Puede producir cuerpos semirrígidos o comprimibles, pero no toda botella de PEAD ofrece un gesto squeeze cómodo. El grado, el peso, la sección, los radios, los nervios y la distribución de material determinan cuánto esfuerzo necesita la mano y cómo vuelve la pared a su forma.
El PEBD (LDPE) suele ser más flexible y constituye un punto de partida frecuente para mayonesa, mostaza, kétchup y otras salsas espesas. Esa flexibilidad no elimina las preguntas sobre estabilidad en línea, deformación durante el almacenamiento, permeación, recuperación o producto residual. La botella debe mantener suficiente rigidez para avanzar, taponarse y apilarse sin perjudicar la dosificación.
La elección cambia también con la temperatura de consumo. Una mayonesa refrigerada no se comporta como la misma receta a temperatura ambiente. Las botellas exprimibles para salsas espesas deben probarse con la salsa real y con el cierre previsto, primero llenas, después a media carga y finalmente casi vacías.
Un ensayo útil registra fuerza de compresión, masa servida, corte del chorro, goteo, entrada de aire, recuperación del cuerpo y porcentaje de producto que queda dentro. Presionar una botella vacía solo permite observar cualitativamente la pared; no demuestra el resultado durante la vida útil.
PP: margen térmico potencial, no aprobación automática
El polipropileno suele aportar más resistencia térmica que el PET convencional y se utiliza ampliamente en tapones, bisagras, boquillas, válvulas, tarros y determinadas botellas. Su aspecto habitual es translúcido o mate, aunque depende del grado y del proceso. Para una marca que prioriza transparencia cristalina, el PET mantiene una ventaja visual; para un proceso térmico, el PP puede merecer una evaluación específica.
Hay que separar tres conceptos. El llenado en caliente introduce producto a una temperatura definida y lo tapa según una secuencia. La pasteurización somete el producto envasado a un tratamiento controlado. La esterilización puede implicar condiciones aún más exigentes de temperatura, tiempo y presión. Que un envase tolere el primero no demuestra que soporte los otros dos.
El punto de fusión, la temperatura de deflexión bajo carga o la temperatura de uso continuo de una probeta de resina no equivalen a una temperatura garantizada para una botella. El cuello puede ovalarse, el panel puede hundirse, el tapón puede perder par y el vacío del enfriamiento puede deformar el conjunto mucho antes de alcanzar esos límites teóricos.
La botella completa importa más que la sigla
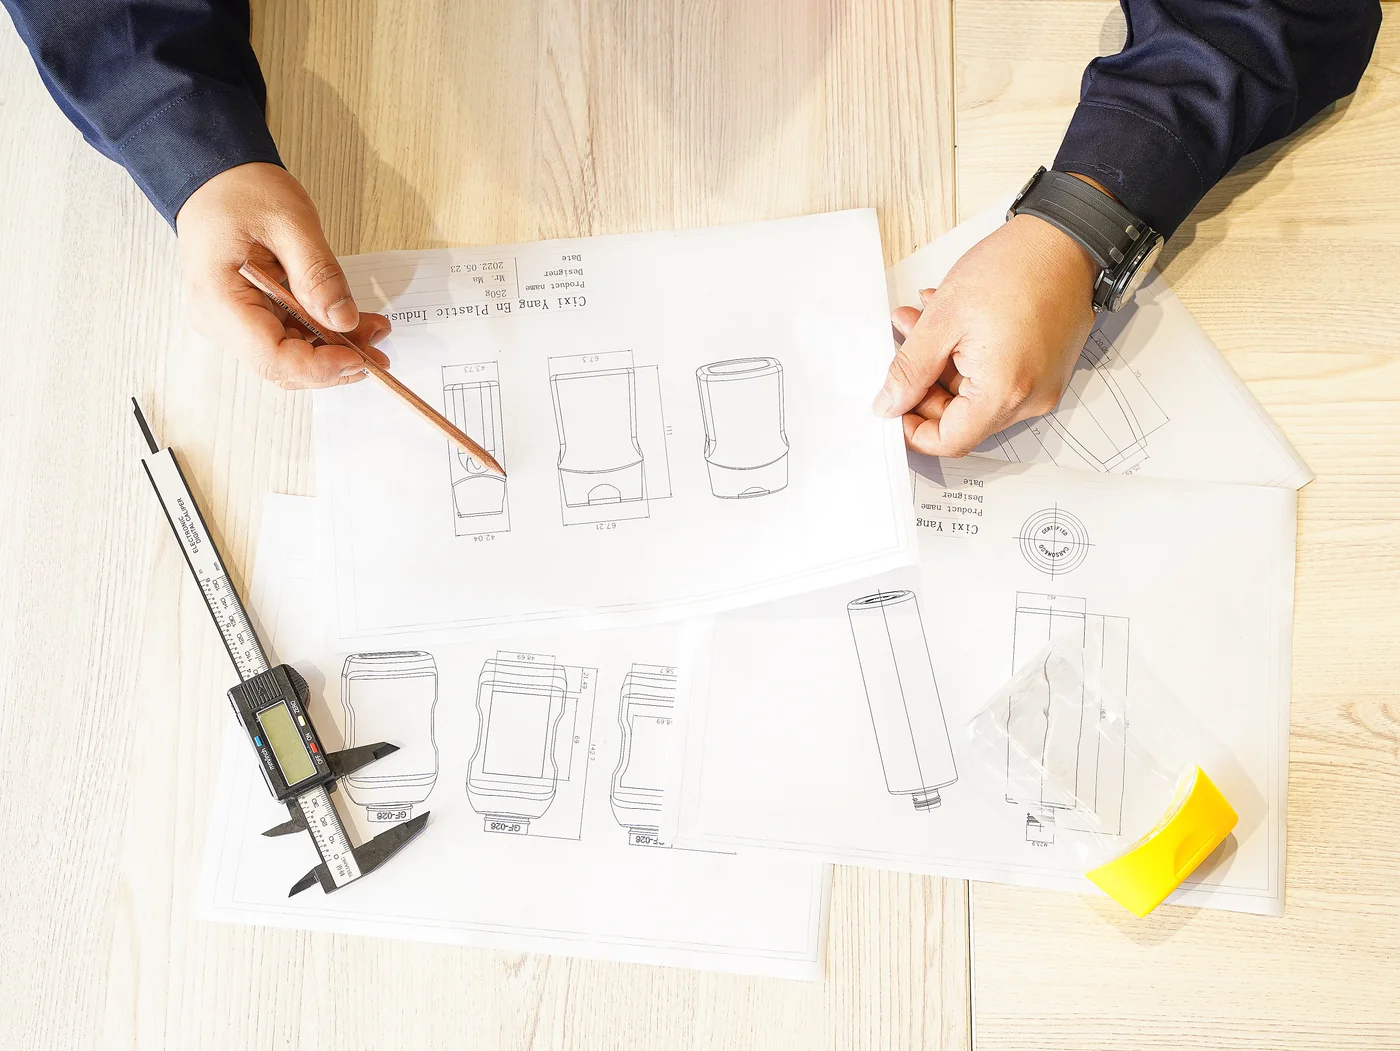
El material del cuerpo solo resuelve una parte del sistema. La botella necesita un cuello compatible, una superficie de sellado estable, un tapón con rosca y par adecuados y, cuando proceda, junta, liner, boquilla o válvula. Un diámetro nominal coincidente no garantiza que dos piezas sellen juntas.
En Gracepack, el trabajo útil para esta fase consiste en comparar planos, revisar las zonas de contacto con la línea, emparejar cuerpo y cierre y preparar configuraciones identificadas para prueba. Esta revisión no sustituye la homologación del cliente, pero evita que una muestra visualmente correcta llegue a ensayo con un cuello, un cierre o una capacidad útil diferentes de los previstos.
El cierre modifica incluso la percepción del material. Una botella flexible con una válvula demasiado resistente parecerá rígida; una válvula demasiado abierta puede gotear con una receta fluida. Las botellas squeeze con boquilla dosificadora permiten comparar diámetros de paso, mientras que los tapones con válvula de silicona para salsas deben coordinar presión de apertura, retención y retorno de aire.
Comparación industrial: utilice tendencias, no cifras sin condiciones
| Criterio | PET | rPET | PEAD / HDPE | PEBD / LDPE | PP |
|---|---|---|---|---|---|
| Transparencia | Alta en grados habituales | Alta a media según grado y porcentaje | Baja a media | Baja a media | Media a baja |
| Rigidez típica | Alta | Alta, sujeta a especificación | Media a alta | Baja a media | Media a alta |
| Potencial squeeze | Bajo salvo diseño específico | Bajo salvo diseño específico | Medio, depende mucho del diseño | Alto como punto de partida | Medio, según grado y geometría |
| Resistencia al impacto | Buena | Debe confirmarse por grado y diseño | Muy buena como tendencia | Buena | Buena |
| Barrera al oxígeno | Mejor que PE monocapa corriente | Similar tendencia, no idéntica por definición | Limitada en monocapa corriente | Limitada en monocapa corriente | Limitada a media |
| Barrera al vapor de agua | Media | Media | Alta como tendencia | Alta como tendencia | Alta como tendencia |
| Exigencia térmica | Requiere distinguir estándar y heat-set | Igual distinción, más calificación de materia | Depende de grado y botella | Más limitada | Buen candidato para evaluar |
| Contenido reciclado alimentario | No aplica al PET virgen | Ruta más desarrollada, con documentación específica | Disponibilidad y autorización a confirmar | Disponibilidad y autorización a confirmar | Disponibilidad y autorización a confirmar |
| Coste relativo | Depende de botella y mercado | Puede incorporar prima y variabilidad | A menudo competitivo | Depende del peso y la fabricación | Depende del grado y proceso |
Estas valoraciones sirven para formar una lista corta. No sustituyen datos del grado, la botella y el cierre. Tampoco describen por sí solas la reciclabilidad: color, etiqueta, adhesivo, manga, barrera, tapón y residuo de salsa forman parte del envase puesto en el mercado.
Cómo pedir OTR, MVTR, HDT y costes comparables
| Indicador | Qué debe especificar la oferta | Error que conviene evitar |
|---|---|---|
| OTR | Objeto medido, unidad, temperatura, humedad relativa, método y estado de la muestra | Comparar una película en cm³/m²/día con una botella en cm³/envase/día |
| MVTR o WVTR | Unidad, espesor o envase, temperatura, gradiente de humedad y método | Copiar un valor de resina sin relacionarlo con la pared terminada |
| HDT | Grado, carga aplicada, método y tipo de probeta | Presentarlo como temperatura máxima de llenado de la botella |
| Ciclo térmico | Temperatura real, tiempo, nivel, taponado, inversión, enfriamiento y deformación permitida | Probar solo con agua caliente durante unos segundos |
| Coste | Capacidad, peso, cierre, decoración, MOQ, embalaje, destino y volumen anual iguales | Comparar únicamente el precio por kilogramo de resina |
La ASTM D3985 advierte que el OTR no es el único determinante de la protección de un envase. Para una salsa sensible, el oxígeno disuelto, el espacio de cabeza, el tapón y las aperturas durante el uso también pueden dominar. La vida útil debe comprobarse sobre el producto envasado, no deducirse de una sola cifra.
Qué material estudiar según la salsa
Vinagreta transparente llenada en frío
PET o rPET puede ser un buen inicio cuando interesa mostrar aceite, especias y color. Hay que revisar luz, aromas, sellado y paso de partículas por el reductor. Si se propone rPET, se añade la verificación de porcentaje, proceso y aspecto.
Mayonesa o aliño cremoso squeeze
PEBD suele ser el primer candidato por su flexibilidad; PEAD o un diseño específico de PP también pueden funcionar. La prueba decisiva combina esfuerzo de la mano, abertura, retorno de aire y residuo, a la temperatura real de consumo.
Kétchup o salsa de tomate con llenado en caliente
PP o PET heat-set pueden entrar en la lista corta, pero no se aprueban por nombre. El ensayo debe reproducir llenado, taponado, posible inversión y enfriamiento, y controlar paneles, base, cuello, vacío y estanqueidad.
Salsa picante con semillas
La acidez importa para el expediente de contacto, mientras que las semillas condicionan sobre todo la dosificación. Un cuerpo rígido de PET puede funcionar con vertedor; un cuerpo flexible puede exigir una boquilla mayor. La obstrucción tras reposo es más reveladora que una prueba inmediata.
Salsa con aceite, ajo o cítricos
Además de la migración, conviene observar absorción, pérdida aromática, hinchamiento, olor y sabor. El cuerpo, el liner y la válvula pueden responder de forma distinta. Se necesitan muestras de todos los componentes que estarán en contacto.
Salsa sensible a la luz o a la oxidación
Un cuerpo opaco puede proteger de la luz, pero no garantiza baja entrada de oxígeno. Un PET transparente puede ofrecer mejor barrera a gases, pero deja pasar luz. La solución puede combinar material, pigmentación, etiqueta, manga, barrera y control del oxígeno de cabeza.
Distribución larga o exportación
El tiempo comercial empieza antes de llegar al lineal: producción, almacenamiento, transporte, aduana y distribución consumen vida útil. Compare la estabilidad residual que exige el cliente, el comportamiento de la caja y el coste del sistema completo, no solo el precio de la botella.
Documentación para España y la Unión Europea
El expediente debe corresponder al artículo que se compra y a sus condiciones de empleo. Para plásticos destinados a contacto alimentario, el marco general incluye el Reglamento (CE) 1935/2004, el Reglamento (UE) 10/2011 y las buenas prácticas de fabricación del Reglamento (CE) 2023/2006. El plástico reciclado añade el Reglamento (UE) 2022/1616. La normativa de envases y residuos también influye en el diseño, pero no permite sacrificar seguridad o higiene para reducir material.
Solicite, según corresponda:
- declaración de conformidad y referencia exacta del componente;
- identidad del material, colorantes, tapón, junta, liner, boquilla y válvula;
- alimentos, tiempos y temperaturas cubiertos por la documentación;
- resultados o fundamentos de migración pertinentes;
- trazabilidad y control de cambios;
- para rPET, porcentaje, grado, proceso y documentación del reciclado;
- criterios de inspección y muestra patrón aprobada.
Un informe aporta confianza cuando se explica su alcance. Por ejemplo, el informe WDX24040205ENR1-2 de abril de 2024, conservado por Gracepack para determinados componentes de cierre identificados por el solicitante como PP, PE y PET, registró resultados de migración global inferiores a 3,0 mg/dm² en tres contactos sucesivos con etanol al 10 %, a 40 °C durante dos horas, frente a un límite de 10 mg/dm² en el tercer contacto. Es un dato útil para esos componentes y condiciones; no valida automáticamente una botella, una salsa grasa, un almacenamiento prolongado o un ciclo de llenado en caliente.
El coste real no es el precio de la resina
Una resina barata puede producir un envase caro si exige más peso, una decoración especial, un tapón poco común o más paradas de línea. Compare el coste del sistema puesto en producción:
- cuerpo, tapón, junta, válvula y precinto;
- molde, muestras, ensayos y cambios de formato;
- etiqueta, impresión, manga y color;
- cajas, palés y transporte de botellas vacías;
- velocidad, rechazo y limpieza en línea;
- fugas, deformación y daños logísticos;
- producto que queda sin poder dosificarse;
- plazo, MOQ y estabilidad del suministro;
- cumplimiento y gestión de futuras modificaciones.
Si dos propuestas no utilizan la misma capacidad útil, cierre, cantidad, destino y alcance documental, el precio unitario no es comparable.
Plan de validación antes de aprobar el pedido
- Confirme plano, tolerancias, peso y capacidad útil con el espacio de cabeza previsto.
- Identifique resina, grado, color y porcentaje reciclado cuando proceda.
- Verifique cuello, tapón, junta, válvula y par de aplicación.
- Reproduzca el ciclo real de llenado, taponado y enfriamiento.
- Compruebe fugas en las posiciones de almacenamiento y transporte previstas.
- Evalúe caída, compresión, apilado y paso por la línea con el peso lleno.
- Para squeeze, mida dosificación, fuerza, recuperación y residuo en varios niveles.
- Revise compatibilidad, migración y estabilidad sensorial con la receta.
- Realice el estudio de conservación definido por calidad e I+D.
- Conserve una muestra patrón y una especificación común para compras, producción y proveedor.
Cambiar el peso, el color, la válvula, el liner o el porcentaje reciclado después de la aprobación puede exigir una nueva evaluación. La muestra válida es la configuración identificada, no una botella parecida.
Errores frecuentes al comparar PET, rPET, PEAD y PP
- elegir PET solo porque es transparente;
- llamar HDPE a cualquier botella blanca y LDPE a cualquier botella blanda;
- atribuir a todo rPET las mismas propiedades y documentos;
- convertir la temperatura de una resina en temperatura garantizada de llenado;
- comparar OTR o MVTR con unidades y condiciones distintas;
- ignorar el tapón, el liner y el oxígeno del espacio de cabeza;
- utilizar la acidez como sustituto de la validación microbiológica;
- asumir que «apto para alimentos» cubre cualquier salsa y cualquier temperatura;
- afirmar reciclabilidad solo por la sigla del cuerpo;
- elegir por precio unitario sin calcular línea, cierre, transporte y pérdidas.
Preguntas frecuentes
¿Cuál es el mejor plástico para una botella de salsa?
Depende de la receta y del proceso. PET o rPET destaca cuando se busca transparencia; PEAD y PEBD cuando importan la resistencia o la compresión; PP cuando existe una exigencia térmica que el diseño concreto pueda demostrar.
¿Se puede llenar una botella PET en caliente?
Sí, si la botella y el proceso han sido diseñados y validados para ello. No debe extrapolarse esa aptitud a cualquier PET convencional.
¿El rPET ofrece siempre el mismo rendimiento que el PET virgen?
No puede afirmarse sin especificar grado, porcentaje, proceso, botella y propiedad comparada. La apariencia, procesabilidad y constancia entre lotes también forman parte de la aprobación.
¿HDPE o LDPE para una botella squeeze?
El PEBD suele requerir menos esfuerzo, mientras que el PEAD puede aportar más cuerpo. La geometría y el peso pueden invertir una impresión basada solo en la sigla; pruebe ambos con salsa y cierre reales.
¿El PP sirve para esterilización?
Algunos grados y envases de PP se diseñan para procesos térmicos exigentes, pero «PP» no constituye una aprobación de esterilización. Deben definirse temperatura, tiempo, presión, producto y cierre.
¿Qué diferencia hay entre OTR y MVTR?
OTR describe la transmisión de oxígeno; MVTR o WVTR, la transmisión de vapor de agua. Ambos necesitan unidad, temperatura, humedad, muestra y método para poder interpretarse.
¿Una declaración de conformidad sustituye los ensayos con la salsa?
No. La declaración documenta el marco de uso del material o artículo. La dosificación, deformación, estanqueidad, sabor, olor y vida útil necesitan pruebas del sistema real.
¿Por qué el tapón puede cambiar la vida útil?
Porque puede introducir una vía de permeación o fuga distinta de la pared y porque define el espacio de cabeza, el par, el sellado y la entrada de aire durante el uso.
De la comparación a una solicitud de muestras útil
Para cerrar la búsqueda, envíe al proveedor siete grupos de datos: tipo de salsa; pH y componentes funcionalmente relevantes; viscosidad y partículas; temperatura y ciclo de llenado; capacidad y cierre; forma de uso; cantidad, destino y vida útil objetivo. Si todavía no conoce el plástico, describa el comportamiento que necesita en lugar de fijar una sigla para obtener una oferta rápida.
Gracepack puede utilizar esa información para comparar formas existentes, revisar planos y cierres y proponer dos o tres configuraciones que merezca la pena ensayar. La propuesta debe indicar lo que está confirmado y lo que sigue pendiente de prueba. La decisión correcta no es elegir la resina con la lista de ventajas más larga, sino el envase completo que demuestre compatibilidad con su salsa, su línea y su mercado.