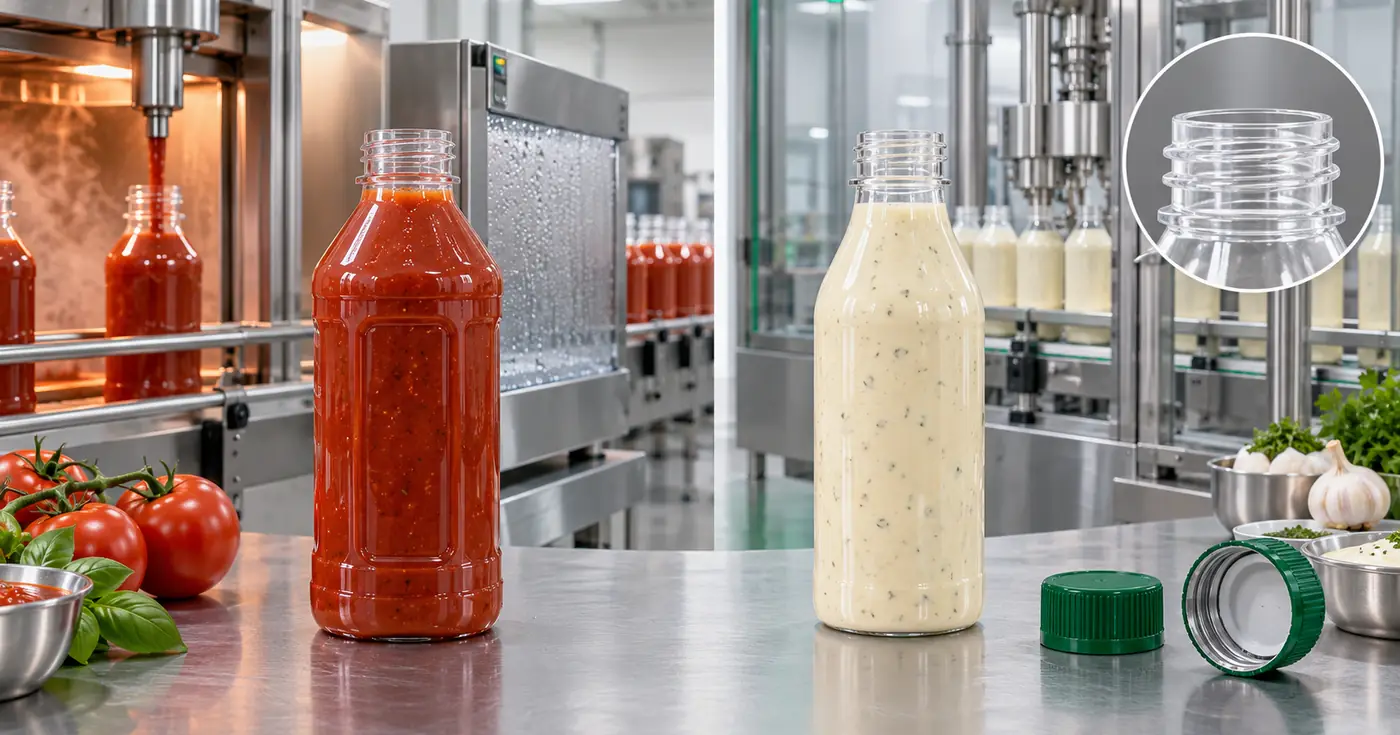
En hot fill, la salsa entra caliente en una botella capaz de resistir el ciclo térmico y el vacío que aparece al enfriarse. En llenado aséptico, el producto y el sistema de envasado se esterilizan o descontaminan por rutas controladas y se unen dentro de una zona que mantiene las condiciones asépticas. La elección no depende solo de la temperatura: intervienen formulación, vida útil, cierre, velocidad de línea, inversión y validación microbiológica.
Una salsa brava ácida, un tomate frito con partículas y un alioli rico en grasa pueden llegar al lineal en botellas parecidas, pero no plantean el mismo riesgo. La receta condiciona el tratamiento; el tratamiento condiciona la botella; y la botella, a su vez, puede limitar la velocidad, el etiquetado o la estabilidad del proceso. Elegir el envase al final del proyecto suele traducirse en paneles hundidos, bases inestables, tapones que pierden par o formatos que no avanzan bien por la línea.
Esta guía separa las decisiones que corresponden al tecnólogo de alimentos de las que debe resolver el proyecto de packaging. No sustituye el proceso programado ni la validación de inocuidad. Su objetivo es que producción, calidad, compras y proveedor de envases trabajen sobre la misma especificación.
Hot fill y llenado aséptico no son dos temperaturas de una misma técnica
En el llenado en caliente, el producto recibe un tratamiento térmico y llega al envase dentro de una ventana definida. Después se tapa y, cuando el proceso lo contempla, se mantiene o invierte para que el calor alcance las superficies previstas. Al enfriarse, el producto pierde volumen y crea vacío. La botella debe resistir tanto el ablandamiento inicial como esa contracción posterior.
En un sistema aséptico, la esterilidad comercial se aborda como una cadena. Producto, equipo situado después del tratamiento, envase, tapón y zona crítica siguen procedimientos validados. La guía de la FDA sobre procesamiento y envasado aséptico insiste precisamente en el control del sistema completo. Llenar a una temperatura moderada en una sala limpia no convierte por sí solo el proceso en aséptico.
La comparación tampoco debe reducirse a «hot fill barato» frente a «aséptico caro». Una línea aséptica exige más control y especialización, pero puede preservar mejor determinados atributos sensoriales y permitir diseños más ligeros. El hot fill puede ser una ruta más directa para productos compatibles con el calor, aunque obliga a resolver la estabilidad térmica y el vacío de cada formato.
| Criterio | Hot fill | Llenado aséptico |
|---|---|---|
| Estado del producto al llenar | Entra caliente dentro de una ventana validada | Llega tratado y se llena bajo condiciones asépticas controladas |
| Función térmica del envase | Debe soportar contacto caliente, taponado y enfriamiento | No suele recibir la misma carga térmica durante el llenado, pero debe tolerar su método de esterilización |
| Envase y cierre | El proceso define si el calor residual, la inversión u otra etapa los trata | Se esterilizan o descontaminan mediante un procedimiento validado antes de cerrar |
| Presión interna | El enfriamiento puede generar vacío importante | El vacío térmico de hot fill no suele dominar el diseño |
| Diseño de botella | Puede necesitar paneles, base activa o compensación de presión | Suele ofrecer más libertad de forma, dentro de los límites de esterilización y línea |
| Calidad sensorial | Mayor exposición térmica después del tratamiento | Puede reducir el tiempo de exposición térmica del producto |
| Complejidad operativa | Menor barrera de entrada, pero ciclo térmico exigente para el envase | Mayor control de esterilidad, instrumentación y gestión de desviaciones |
| Pregunta decisiva | ¿El producto y el envase toleran el ciclo completo? | ¿Puede mantenerse la condición aséptica hasta el sellado? |
Los rangos de 85 a 92 °C se citan con frecuencia para hot fill, pero no constituyen una receta universal. La temperatura real en la boca de llenado, el tiempo antes de colocar el tapón, la duración de una posible inversión y el perfil de enfriamiento deben proceder del proceso validado para esa salsa. Un valor fijado para una bebida ácida no se traslada automáticamente a una salsa con aceite, almidón o trozos.
Antes de elegir el proceso, describa la salsa
La ficha técnica inicial del proyecto no debería empezar por «PET de 500 ml», sino por las características de la salsa. Para realizar una evaluación útil, conviene definir, como mínimo:
- pH y actividad de agua, si se dispone de ella;
- proporción de aceite o fase grasa;
- viscosidad con temperatura y método de medida;
- tamaño y forma de semillas, fibras, hierbas o trozos;
- sensibilidad del color, aroma y textura al calor y al oxígeno;
- vida útil objetivo y conservación en frío o a temperatura ambiente;
- temperatura real de llenado y tiempo hasta el taponado;
- inversión, túnel, ducha o método de enfriamiento;
- capacidad útil, espacio de cabeza, cierre y forma de uso;
- velocidad de línea, acumulación y tipo de etiquetado.
No es necesario revelar una fórmula completa en el primer contacto. Una descripción funcional y una muestra representativa permiten descartar opciones, pero los parámetros críticos deben quedar definidos antes de aprobar el envase.
El desafío del hot fill: calor primero, vacío después
La botella afronta dos esfuerzos consecutivos. Cuando entra la salsa caliente, las paredes, el cuello y la base pierden parte de su rigidez. La gravedad, el contacto con guías y pinzas, el peso del producto y el par de taponado actúan mientras el envase se encuentra más vulnerable.
Una vez cerrado, el producto y el aire del espacio de cabeza se enfrían. Su volumen disminuye y aparece una presión interna inferior a la atmosférica. Si el envase no tiene una zona prevista para absorberla, la pared cede donde encuentra menor resistencia. El resultado puede ser un panelado irregular, hombros asimétricos, una base que ya no apoya en plano o una zona de etiqueta deformada.
Una botella puede salir aparentemente correcta de la llenadora y cambiar varios minutos después. Por eso una comprobación a la salida del taponador no sustituye la inspección tras el enfriamiento y el acondicionamiento.
Los paneles de vacío deben deformarse de forma controlada
Los paneles de vacío no son un motivo decorativo. Se diseñan para desplazarse hacia dentro de manera previsible y concentrar la deformación en zonas compatibles con el agarre y la etiqueta. Su profundidad, número, simetría y relación con nervios y columnas afectan a la estabilidad del cuerpo.
Un panel demasiado rígido puede transferir la carga a los hombros o a la base. Uno demasiado flexible puede dejar marcas visibles, reducir el top load o alterar la etiqueta. En una botella cuadrada también hay que vigilar las esquinas; en una botella invertida, la superficie de apoyo del tapón y el centro de gravedad; y en un formato grande, el comportamiento durante el paletizado.
No todas las soluciones hot fill necesitan paneles tradicionales. Existen bases móviles, diseños panel-less y sistemas que compensan la contracción mediante presión. Esa libertad no elimina la prueba: desplaza los puntos que deben medirse.
Materiales: la sigla no garantiza el proceso
PET estándar y PET termofijado
El PET estándar ofrece transparencia, brillo y buena presentación, pero una botella convencional no debe considerarse apta para llenado en caliente por el nombre del polímero. El PET termofijado se procesa para mejorar su estabilidad térmica y reducir la relajación de las zonas orientadas. La geometría, el peso de la preforma y la distribución de pared siguen siendo decisivos.
La boca puede requerir un tratamiento o una configuración resistente al calor. «Cuello cristalizado» no es una característica que deba añadirse automáticamente a todos los proyectos: se especifica según preforma, acabado de cuello, proceso de soplado, cierre y ciclo previsto. Una superficie de sellado ovalada o un paso de rosca deformado puede provocar fugas aunque el cuerpo conserve su forma.
PP y PEAD
Determinados grados y diseños de PP pueden ofrecer un margen térmico interesante. El PEAD puede aportar tenacidad y un cuerpo más flexible, pero ninguno de los dos queda homologado por su sigla. La rigidez a la temperatura de trabajo, la recuperación después del enfriamiento, la barrera, la compatibilidad con la salsa y la estabilidad dimensional se miden en el envase terminado.
Si el proyecto todavía no tiene formato, la selección de botellas de plástico para salsas debe comenzar por el proceso y no por una fotografía. La ficha de resina, el ensayo de una probeta y la botella soplada describen objetos distintos.
La botella y el cierre forman un solo sistema
El cuello soporta el taponado cuando el cuerpo puede encontrarse caliente. El tapón debe aplicar presión de sellado sin dañar la rosca, y su liner, junta o válvula debe conservar la función después del ciclo. Un diámetro nominal coincidente no demuestra compatibilidad entre dos piezas.
Conviene fijar y registrar:
- acabado de cuello y tolerancias;
- superficie de sellado y posible ovalización;
- material del tapón, junta, liner y válvula;
- par de aplicación y ventana de proceso;
- par de apertura después del enfriamiento y almacenamiento;
- estanqueidad en posición vertical, horizontal e invertida cuando proceda;
- comportamiento después de caída, vibración y cambios de presión.
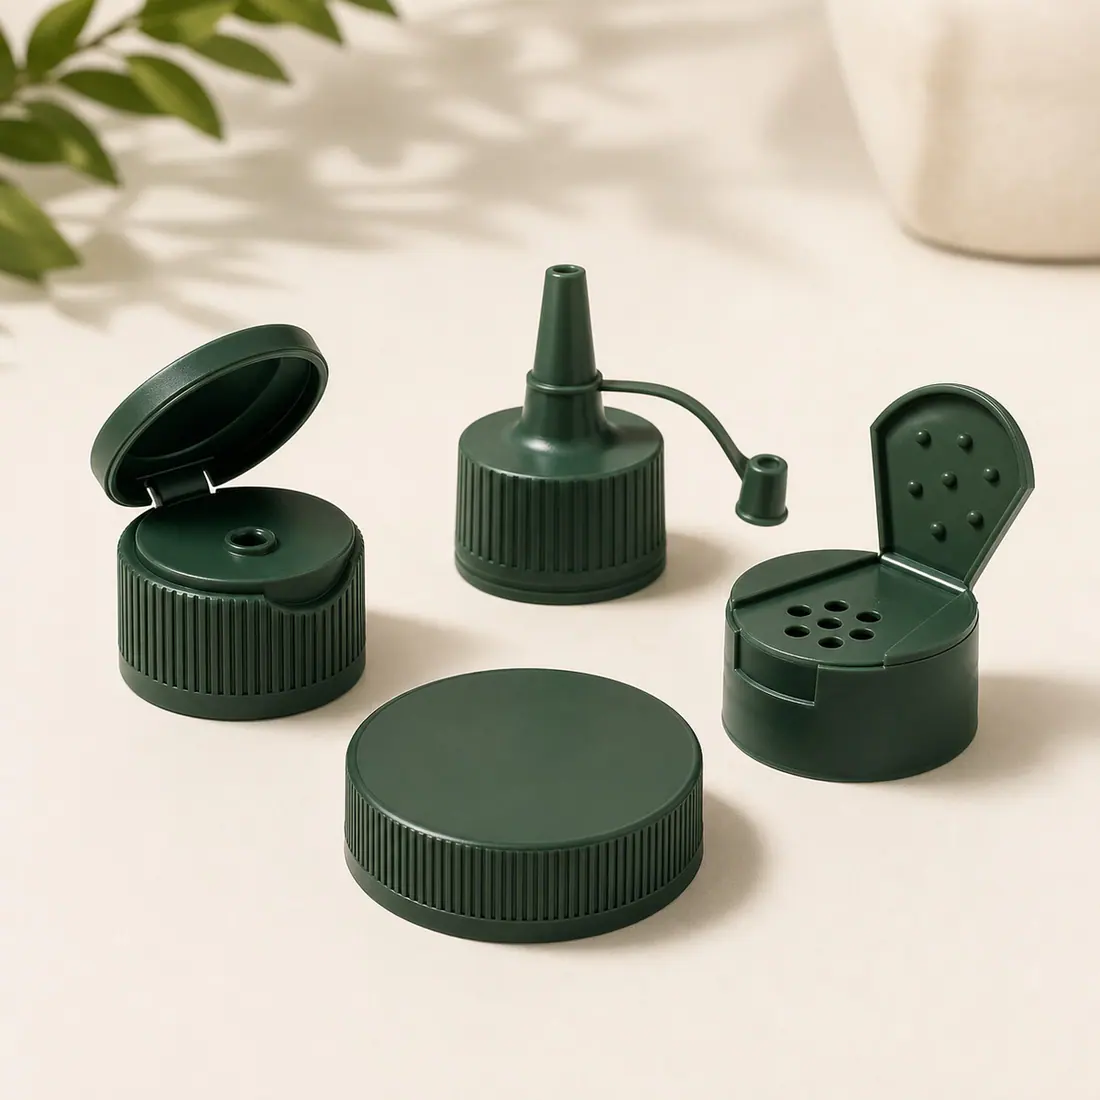
Las tapas y cierres para botellas de salsa deben aprobarse junto con el cuerpo. Cambiar el liner o la referencia del tapón después de validar una botella puede convertir la configuración en un sistema distinto.
Qué cambia con el llenado aséptico
En aséptico, el envase puede evitar el vacío térmico característico del hot fill y admitir una pared más ligera o una forma más libre. A cambio, debe ser compatible con el método utilizado para esterilizar o descontaminar botella y tapón. Concentración, tiempo de contacto, temperatura, secado y residuos forman parte del proceso.
El material también debe mantener barrera, olor, sabor, dimensiones y propiedades mecánicas después del tratamiento. Si la salsa es sensible al oxígeno, el hecho de llenar asépticamente no elimina la permeación durante el almacenamiento. El cuerpo, el cierre y el oxígeno del espacio de cabeza siguen influyendo en la vida útil.
La seguridad de un producto poco ácido no debe inferirse de la palabra «aséptico» impresa en una oferta. La autoridad de proceso debe establecer los parámetros críticos y la planta debe demostrar que puede mantenerlos, registrar desviaciones y aplicar acciones sobre el producto afectado.
Matriz de decisión para salsas habituales en España
| Producto orientativo | Riesgo que merece atención | Preguntas para el envase | Validación que no debe faltar |
|---|---|---|---|
| Kétchup | Viscosidad, oxidación del color, vacío después del llenado | PET termofijado, PP u otra construcción; paneles; paso del cierre | Ciclo térmico, vacío, top load, fuga y dosificación |
| Tomate frito | Partículas, aceite, temperatura y posible manchado | Abertura, barrera, espacio de cabeza y etiqueta | Compatibilidad, sellado, estabilidad de color y conservación |
| Salsa brava | Acidez, especias, viscosidad y servicio | Cuerpo rígido o squeeze, orificio y control de goteo | Flujo, obstrucción, estanqueidad y tratamiento validado |
| Alioli o mayonesa | Fase grasa, emulsión, sensibilidad térmica y refrigeración | Barrera, cuerpo comprimible, válvula y retorno de aire | Migración aplicable, dosificación, oxidación y vida útil |
| Mojo | Aceite, hierbas, ajo y sedimentación | Paso de partículas, absorción aromática y protección de la luz | Vertido después del reposo, olor, sellado y estabilidad |
| Salsa picante con semillas | Acidez, fibras y obstrucción | Boca, reductor, precinto y posible inversión | Caudal, bloqueo del orificio, fuga y conservación |
Una gama de botellas para ketchup puede ayudar a comparar proporciones, zonas de etiqueta y cierres, pero no convierte todos sus formatos en hot fill. Del mismo modo, las botellas exprimibles para salsas deben probarse con la receta a la temperatura de consumo y en varios niveles de llenado.
Protocolo de pruebas antes de aprobar la botella
La prueba debe reproducir el proceso, no una demostración cómoda con agua. Un protocolo útil puede organizarse así:
- Identificación inicial. Registre referencia, lote, resina, peso, capacidad útil, dimensiones, cuello, tapón y configuración del liner.
- Acondicionamiento. Mantenga las muestras en condiciones conocidas antes del ensayo y mida una línea base.
- Llenado. Registre temperatura del producto en la boca, nivel, espacio de cabeza y tiempo real de llenado.
- Taponado. Anote tiempo hasta el cierre, par aplicado y temperatura en ese momento.
- Etapa térmica. Reproduzca inversión, mantenimiento o cualquier paso previsto por el proceso validado.
- Enfriamiento. Documente ducha, túnel, aire o reposo y la curva temporal, no solo la temperatura final.
- Vacío. Mida la presión o el indicador definido y observe la respuesta de paneles, hombros y base.
- Dimensiones. Compruebe altura, ovalización, verticalidad, acabado de cuello y plano de apoyo.
- Carga superior. Mida top load con método, velocidad y acondicionamiento definidos para comparar lotes.
- Hermeticidad. Revise fugas, par de apertura y estabilidad en las orientaciones de almacenamiento y transporte.
- Línea y logística. Evalúe guiado, acumulación, etiquetado, encajado, apilado, vibración y caída con producto real.
- Conservación. Calidad e I+D deben ejecutar la evaluación microbiológica, sensorial y de vida útil correspondiente.
No existe un único valor de top load o vacío válido para todas las botellas. Los límites de aceptación deben relacionarse con la capacidad, el peso, la geometría, la caja, la altura de palé y las condiciones de distribución.
Tabla de diagnóstico de fallos
| Síntoma | Causa probable | Comprobación recomendada | Posible corrección |
|---|---|---|---|
| Cuerpo hundido de forma irregular | Vacío no absorbido o pared desigual | Registrar vacío, espesor y secuencia de enfriamiento | Revisar paneles, distribución de material o compensación |
| Botella ovalada | Relajación térmica o presión de guías | Medir diámetros antes y después del ciclo | Ajustar diseño, proceso de soplado o manipulación |
| Cuello deformado | Exceso térmico, par o soporte insuficiente | Control dimensional y prueba de cierre en caliente | Revisar acabado, material, soporte y taponado |
| Base inestable | Contracción, temperatura o geometría | Medir plano de apoyo tras enfriar | Modificar base o curva de enfriamiento |
| Pérdida de top load | Paneles activados en exceso o poco material en zonas críticas | Ensayo comparativo acondicionado | Reequilibrar geometría, peso o distribución |
| Fuga | Superficie de sellado, liner o par inadecuados | Vacío, presión, inversión y torque | Corregir cuello, cierre o ventana de par |
| Par de apertura irregular | Relajación térmica o variación de aplicación | Medición tras distintos tiempos de almacenamiento | Ajustar taponador, tapón o especificación |
| Etiqueta arrugada | Etiquetado antes de estabilizarse o panelado de la zona | Comparar dimensiones al salir y tras acondicionar | Retrasar etiquetado o revisar panel y adhesivo |
Requisitos para una línea de alta velocidad
Una botella que funciona a baja velocidad puede fallar cuando aumenta la cadencia. El tiempo entre llenado y taponado se acorta, las botellas chocan durante la acumulación y el etiquetado puede comenzar antes de que la geometría se estabilice.
El ensayo de línea debe observar:
- variación de temperatura entre la primera y la última válvula;
- comportamiento de partículas y viscosidad dentro del llenador;
- sincronización de taponado y control de par;
- presión ejercida por guías, estrellas y transportadores;
- acumulación antes y después del enfriamiento;
- uniformidad de ducha o túnel;
- momento en que la botella recupera dimensiones estables;
- rechazo en inspección, etiquetado y encajado;
- cambios de formato, arranques y paradas;
- frecuencia de muestreo durante producción.
La botella no debe evaluarse aislada de la máquina. Una modificación aparentemente menor del cuello, del peso o de la base puede cambiar el comportamiento en pinzas, guías y estrellas.
Qué puede aportar Gracepack sin sustituir la autoridad de proceso
La aportación más útil de un proveedor de envases está en coordinar componentes y reducir iteraciones evitables. Gracepack puede comparar formatos existentes, revisar planos y zonas de contacto, emparejar cuello y cierre y preparar configuraciones identificadas para pruebas. También puede organizar la información de material y contacto alimentario disponible para la referencia propuesta.
Ese trabajo no equivale a certificar la inocuidad de la salsa ni a fijar el tratamiento térmico. La validación final pertenece al fabricante del alimento y a sus especialistas de proceso y calidad. Mantener esa frontera clara mejora la trazabilidad: cada parte sabe qué ha demostrado y qué continúa pendiente.
Para el mercado español y europeo, la documentación del plástico debe corresponder al artículo y a sus condiciones de uso. El Reglamento (UE) n.º 10/2011 establece requisitos para materiales plásticos destinados a entrar en contacto con alimentos. La declaración, los ensayos y la muestra aprobada deben referirse a la configuración real, no a una botella visualmente parecida.
Datos que debe enviar antes de solicitar muestras
Prepare una ficha breve con:
- tipo de salsa y principales características funcionales;
- pH, actividad de agua y porcentaje de aceite, si están disponibles;
- viscosidad, temperatura de medida y tamaño máximo de partícula;
- temperatura real en la boca de llenado;
- tiempo hasta el taponado e inversión prevista;
- método y duración de enfriamiento;
- capacidad útil, espacio de cabeza y forma deseada;
- acabado de cuello, tapón, liner, válvula o precinto;
- etiqueta y zona que debe permanecer dimensionalmente estable;
- velocidad de línea y equipos de manipulación;
- vida útil, almacenamiento y mercado de destino;
- volumen anual estimado y calendario de industrialización.
Con esos datos resulta posible preseleccionar dos o tres configuraciones razonables y diseñar una prueba que responda preguntas concretas. Sin ellos, una muestra solo demuestra que la botella existe.
Preguntas frecuentes
¿Puede utilizarse una botella PET estándar para hot fill?
No debe darse por supuesto. El PET convencional, el PET termofijado y una botella diseñada para absorber el vacío pueden comportarse de forma muy distinta. La configuración completa debe validarse con el ciclo real.
¿Todas las botellas hot fill necesitan paneles de vacío?
No. Los paneles son una solución tradicional para absorber la contracción, pero existen bases activas y sistemas de compensación de presión. La alternativa elegida debe demostrar estabilidad dimensional y de etiquetado.
¿El llenado aséptico es lo mismo que el llenado en frío?
No. El proceso aséptico exige esterilizar o descontaminar de forma validada el producto, el envase, el cierre y las superficies críticas, y mantener las condiciones asépticas durante el llenado y el sellado.
¿Qué debe validarse junto con el tapón?
El acabado de cuello, la superficie de sellado, el liner o junta, el par de aplicación, el par de apertura, la estanqueidad y el comportamiento después del ciclo térmico.
¿Por qué se deforma la botella después de enfriarse?
El producto caliente se contrae después del taponado y genera presión negativa. Si la geometría, la distribución de material o el sistema de compensación no controlan ese vacío, el cuerpo, la base o los hombros pueden hundirse.
¿El PP siempre es mejor que el PET para productos calientes?
No. La sigla del polímero no aprueba el envase. Deben compararse grado, geometría, rigidez, barrera, cierre, proceso de fabricación y ciclo real de llenado y enfriamiento.
¿La botella permite determinar por sí sola la vida útil?
No. La vida útil depende también de formulación, carga microbiológica, tratamiento, oxígeno inicial, cierre, luz, almacenamiento y distribución. Debe comprobarse con el producto envasado.
De la decisión de proceso a una solicitud técnica útil
Hot fill y llenado aséptico resuelven problemas distintos y trasladan exigencias diferentes al envase. El primero obliga a controlar calor, contracción y vacío; el segundo exige compatibilidad con la esterilización y una cadena aséptica validada. En ambos casos, la botella correcta es la que funciona con la salsa, el cierre, la línea y la distribución reales.
Si comparte los datos de producto y proceso anteriores, Gracepack puede revisar formatos, planos y cierres y preparar muestras identificadas para su protocolo. Así la consulta deja de ser «¿qué botella aguanta calor?» y pasa a ser una especificación que producción, calidad y compras pueden aprobar con evidencia.